Почему медная паста сжимается во время заполнения
Медная паста широко используется для заливки печатных плат HDI, подложек TGV, многослойных схем и современной электронной упаковки. Однако одной из распространенных производственных проблем является то, что перед отверждением переходное отверстие кажется полностью заполненным, но после отверждения становится утопленным, образует пустоты или теряет объем.
Почему это происходит? В большинстве случаев усадка медной пасты связана с испарением растворителя, заменой органического связующего, упаковкой частиц меди, захваченным воздухом и неподходящим процессом отверждения. Понимание этих механизмов может помочь производителям добиться более стабильного и надежного наполнения.
Медная паста обычно сжимается во время наполнения, поскольку летучие вещества покидают пасту во время сушки или отверждения, а оставшиеся частицы меди и связующее реорганизуются в более плотную структуру. Если потеря объема слишком велика или процесс плохо контролируется, результатом могут стать выпуклости, внутренние пустоты, неполное заполнение и нестабильные электрические характеристики.
1. Испарение растворителя является основной причиной усадки медной пасты.
Обычные проводящие медные пасты обычно содержат частицы меди вместе с растворителями, связующими и другими органическими компонентами.
До отверждения эти компоненты занимают часть общего объема пасты. В процессе сушки и термического отверждения летучие растворители постепенно испаряются. Таким образом, материал, остающийся внутри переходного отверстия, занимает меньший объем, чем исходная влажная паста.
Это одна из причин, по которой переходное отверстие, которое выглядит полностью заполненным сразу после печати, после отверждения может стать ниже окружающей поверхности. Эту утопленную поверхность обычно называютподача блюд.
2. Связующее меняется во время отверждения.
Медная паста – это не просто сыпучий медный порошок. Система связующих удерживает частицы вместе до и во время обработки.
При повышении температуры связующее может полимеризоваться, разлагаться, сшиваться или иным образом изменять свою структуру в зависимости от состава пасты. Эти изменения могут вызвать изменения размеров внутри заполненного переходного отверстия.
Некоторая контролируемая усадка не является автоматически дефектом. В проводящих материалах умеренное уплотнение может привести к более тесному контакту проводящих частиц и помочь сформировать непрерывную проводящую сеть. Настоящая проблема в том,чрезмерная или неравномерная усадка.
3. Упаковка медных частиц влияет на конечный объем
Размер, форма и распределение частиц меди сильно влияют на то, насколько плотно паста может заполнить микроотверстия.
Если частицы распределены плохо, между ними могут остаться большие пространства. Во время отверждения или спекания частицы сближаются, и структура становится более плотной, что приводит к измеримым изменениям размеров.
Тщательно продуманное распределение частиц по размерам позволяет более мелким частицам занимать пространство между более крупными частицами, помогая улучшить плотность упаковки при сохранении подходящей реологии пасты.
4. Захваченный воздух можно принять за усадку
Не каждое утопленное или неполное переходное отверстие вызвано исключительно химической усадкой.
Воздух может попасть в глубокие отверстия или отверстия с большим соотношением сторон во время печати, нанесения или заполнения ракеля. После нагрева захваченный газ может расширяться или мигрировать, оставляя внутренние пустоты.
С поверхности дефект может выглядеть как усадка материала, но первопричиной является неполное заполнение.
5. Неправильный профиль отверждения может усугубить усадку.
Слишком быстрый нагрев пасты может привести к выходу летучих компонентов до того, как материал стабилизируется. Это может увеличить риск образования пузырей, внутренних пустот или разрушения поверхности.
С другой стороны, недостаточное отверждение может сделать проводящую сеть неполной и привести к нестабильному сопротивлению или слабым механическим свойствам.
Поэтому рекомендуемая температура отверждения, скорость нагрева и время выдержки должны соответствовать конкретному составу медной пасты и основанию.
Какие проблемы может вызвать чрезмерная усадка при заполнении?
| Проблема | Возможная причина | Потенциальное воздействие |
|---|---|---|
| Посуда | Чрезмерная потеря объема | Неровная поверхность |
| Внутренние пустоты | Захваченный воздух или быстрое выделение растворителя | Повышенное сопротивление и пониженная надежность |
| Крекинг | Неравномерное отверждение или чрезмерная нагрузка | Электрическая или механическая неисправность |
| Плохая адгезия | Напряжение или загрязнение интерфейса | Риск расслоения |
| Изменение сопротивления | Неоднородная проводящая сеть | Непостоянные электрические характеристики |
Как уменьшить усадку медной пасты во время заполнения
Используйте состав с высоким содержанием твердых веществ или 100% твердый состав.
Снижение содержания летучих растворителей является одним из наиболее прямых способов уменьшения потери объема во время отверждения. Состав с высоким содержанием твердых веществ оставляет после обработки внутри переходного отверстия больше функционального материала.
Оптимизация реологии пасты
Паста должна быть достаточно жидкой, чтобы проникать в сквозное отверстие, сохраняя при этом достаточную стабильность, чтобы предотвратить осаждение частиц или вытекание материала. Подходящая тиксотропия и вязкость особенно важны для тонких отверстий с большим соотношением сторон.
Удалить захваченный воздух
Дегазация пасты и использование вакуумной обработки могут уменьшить вероятность образования внутренних воздушных карманов.
Рассмотрите возможность многоэтапного заполнения
Для глубоких отверстий заполнение за один проход не всегда может обеспечить достаточную плотность заполнения. Контролируемый процесс заполнения, сушки и повторного заполнения может компенсировать изменения объема и улучшить конечную геометрию.
Следуйте рекомендуемому профилю лечения
Температуру следует повышать в соответствии с рекомендуемым технологическим окном для материала, а не просто применять максимально возможную температуру. Контролируемое отверждение помогает органическим компонентам развиваться более постепенно, поддерживая при этом формирование стабильной проводящей сети.
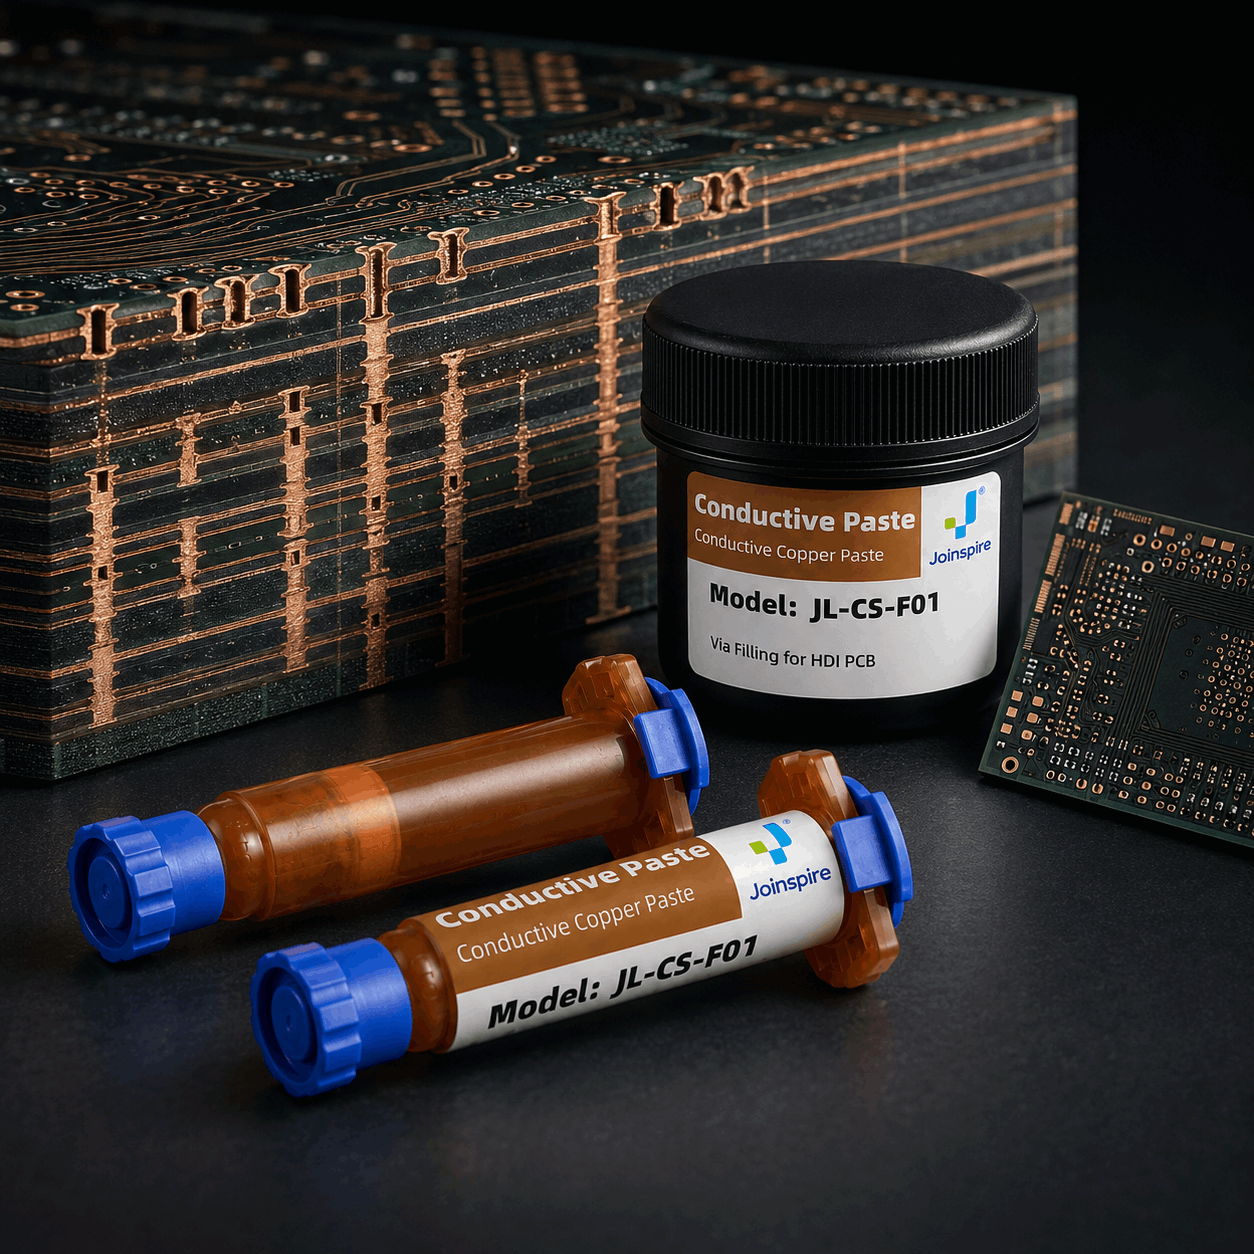
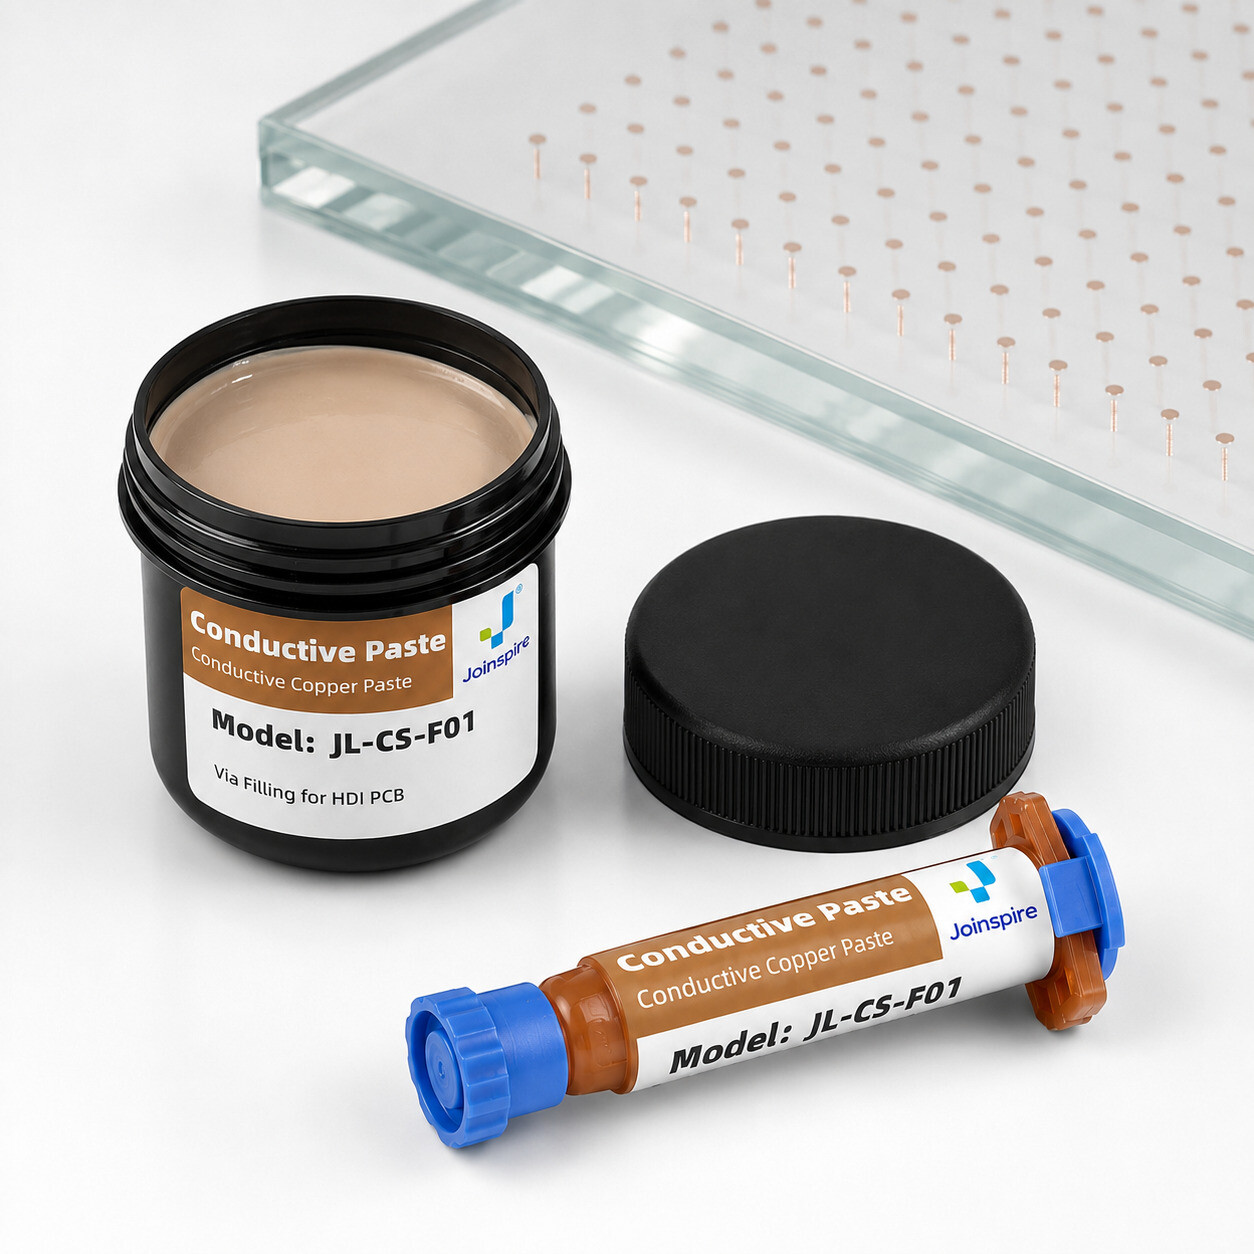
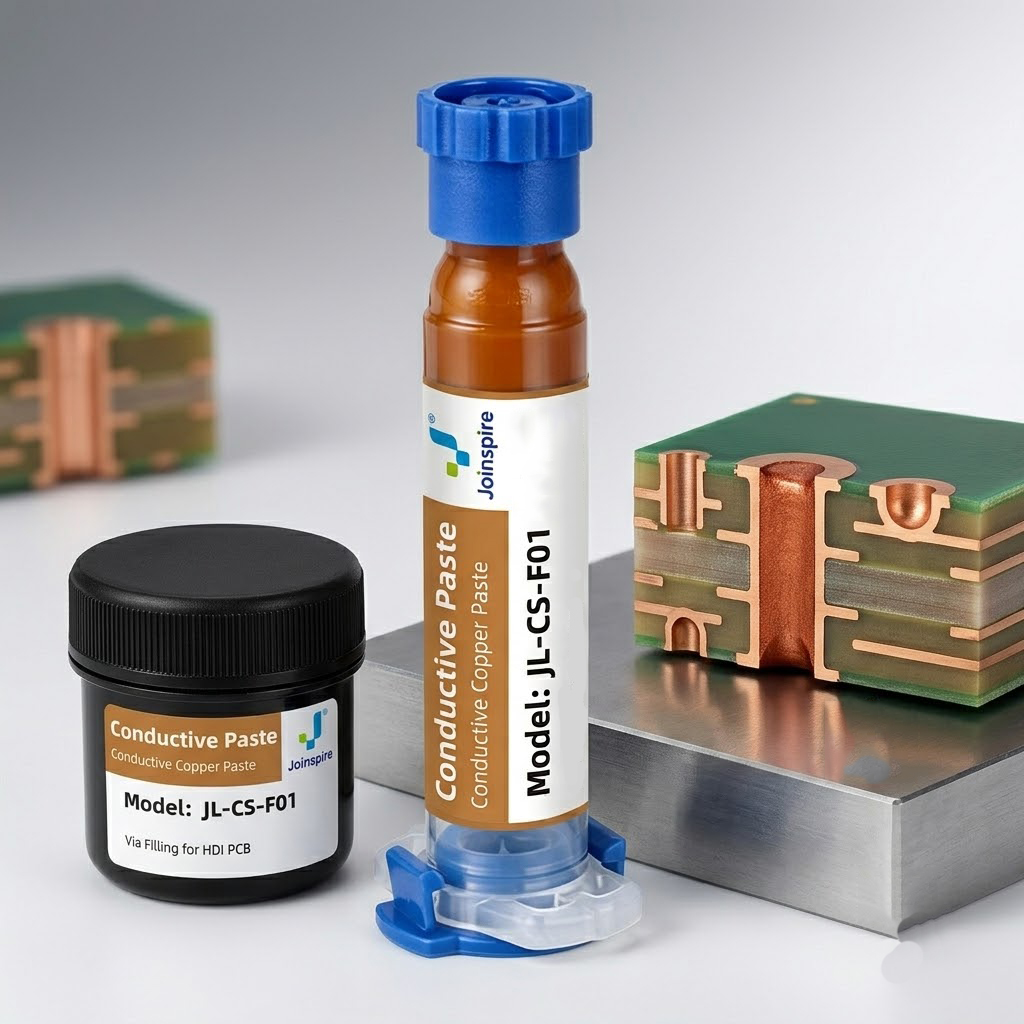
JL-CS-F01 Через заполнение проводящей медной пастой
Jufeng JL-CS-F01 предназначен для применения в проводящих системах наполнения, где важны стабильность размеров, электропроводность и управление температурой.
Типичные области применения включают в себя:Печатные платы HDI, TGV, LTCC, радиочастотные устройства 5G, тепловые переходы и силовая электроника.
Посмотреть медную пасту JL-CS-F01На что следует обратить внимание при выборе медной пасты для заполнения переходных отверстий?
Вместо того, чтобы смотреть только на начальную проводимость, инженеры должны оценить весь процесс заполнения.
- Содержание твердого вещества и ожидаемая усадка при отверждении
- Вязкость и тиксотропное поведение
- Размер и распределение частиц меди
- Совместимость с диаметром отверстия и соотношением сторон
- Температура отверждения и время процесса
- Электрическое сопротивление после отверждения
- Теплопроводность
- Адгезия к основанию
- Производительность после термоциклирования и старения
Часто задаваемые вопросы
Почему медная паста оседает после затвердевания?
Наиболее распространенными причинами являются испарение растворителя, изменение связующего и уплотнение сетки частиц меди. Захваченный воздух или неполное первоначальное заполнение также могут создать аналогичный вид углубления.
Может ли медная паста полностью заполнить микроотверстия?
Да. Проводящую медную пасту можно использовать для заполнения микро- и сквозных отверстий, но результат зависит от реологии пасты, геометрии отверстия, метода заполнения, условий дегазации и отверждения.
Уменьшает ли более высокое содержание твердых веществ усадку?
Как правило, снижение содержания летучих компонентов может уменьшить потерю объема, вызванную испарением. Однако необходимо также учитывать упаковку частиц, химический состав связующего и условия отверждения.
Подходит ли медная паста для заливки TGV?
Медную пасту все чаще рассматривают для металлизации TGV, поскольку она может заполнять плотные переходные массивы и структуры с высоким соотношением сторон, не полагаясь полностью на традиционные процессы гальваники.
Заключительные мысли
Усадка медной пасты при заливке сквозных отверстий не вызвана каким-то одним фактором. Это совокупный результат состава пасты, содержания летучих веществ, поведения связующего, упаковки частиц, захваченного воздуха, геометрии и процесса отверждения.
Для HDI, TGV и современных упаковочных систем контроль этих переменных имеет важное значение для достижения плотного наполнения, низкого сопротивления и долгосрочной надежности.
Выбор медной пасты, специально разработанной для сквозного заполнения, может значительно упростить оптимизацию процесса и уменьшить такие дефекты, как выемки и внутренние пустоты.
Тестируете медную пасту для вашей структуры переходного отверстия?
Отправьте нам свои требования к диаметру, глубине, подложке и отверждению переходного отверстия. Jufeng может предоставить технические данные, TDS и образцы для оценки.
Запросить TDS и образец:marketing002@jufengxi.com
Как уменьшить пустоты в HDI посредством заполнения
Связанная статья