Как уменьшить пустоты в HDI посредством заполнения
Пустоты в HDI при заполнении обычно возникают из-за захваченного воздуха, неподходящей реологии пасты, неполного заполнения, загрязнения и неконтролируемого отверждения. Для их уменьшения необходимо, чтобы материал с точки зрения геометрии, метода заполнения и профиля отверждения оценивался как один законченный процесс.

Быстрый ответ
Самый эффективный способ уменьшить пустоты при заполнении переходных отверстий — это удалить захваченный воздух перед отверждением, согласовать реологию пасты с геометрией переходного отверстия, обеспечить полное заполнение снизу вверх и использовать контролируемый профиль отверждения. Проводящая паста с высоким содержанием твердых частиц может уменьшить усадку, связанную с летучими веществами, но параметры заполнения все равно необходимо проверять с использованием фактической конструкции печатной платы.
Что такое пустоты в ИЧР посредством заполнения?
Пустота, заполняющая переходное отверстие, представляет собой незаполненную полость, воздушный карман или разрыв внутри заполненного переходного отверстия. В зависимости от своего положения и размера пустота может уменьшить эффективную проводящую площадь, увеличить электрическое сопротивление и помешать передаче тепла через структуру печатной платы.
В печатных платах HDI риск становится более значительным, поскольку микроотверстия могут иметь небольшие отверстия, относительно высокие соотношения сторон и ограниченные пути выхода захваченного воздуха. Многоуровневые, шахматные, глухие и заглубленные конструкции также предъявляют разные требования к наполняющему материалу и процессу.
Не каждая внутренняя функция одинаково влияет на надежность. Критерии приемки должны основываться на конструкции переходного отверстия, электрических требованиях, тепловых характеристиках и стандартах проверки заказчика.
Шесть распространенных причин образования пустот в проводящем заполнении
ПРИЧИНА 01
Захваченный воздух
Воздух может оставаться внизу или на боковой стенке переходного отверстия, если паста поступает слишком быстро или когда нет эффективного пути выхода.
ПРИЧИНА 02
Неподходящая реология
Слишком вязкая паста может не достичь дна узкого отверстия, а слишком жидкая паста может оседать или обеспечивать плохой контроль объема.
ПРИЧИНА 03
Неполное заполнение
Недостаточное давление, время заполнения, наносимый объем или проходы печати могут привести к тому, что внутри переходного отверстия останутся незаполненные области.
ПРИЧИНА 04
Загрязнение через поверхности
Влага, пыль, остатки обработки и загрязнение поверхности могут повлиять на текучесть пасты, адгезию и консистенцию отверждения.
ПРИЧИНА 05
Неустойчивый выпуск
Летучие компоненты или поглощенная влага при нагревании могут образовывать газ. Если газ не может выйти до того, как паста схватится, могут остаться внутренние пустоты.
ПРИЧИНА 06
Неправильный профиль отверждения
Слишком быстрый нагрев может привести к улавливанию газов, а недостаточная температура или время могут привести к неполному отверждению материала.

Как уменьшить пустоты в HDI посредством заполнения
Подтвердите геометрию переходного отверстия
Запишите диаметр отверстия, глубину, соотношение сторон, состояние стенок и требуемый объем заполнения. Не предполагайте, что для каждой структуры HDI подходит одна настройка вставки или печати.
Очистите и высушите подложку
Перед заполнением удалите влагу, пыль, масла и остатки технологического процесса. Подготовка основания должна контролироваться и подтверждаться перед нанесением проводящей пасты.
Управление состоянием вставки
Следуйте инструкциям по хранению и обращению с продуктом. Перед печатью или дозированием убедитесь, что паста однородна и пригодна для использования. Избегайте попадания воздуха во время ненужного высокоскоростного перемешивания.
Заполнение снизу вверх
Метод наполнения должен обеспечивать выход воздуха при попадании пасты. В зависимости от конструкции переходного отверстия можно оценить вакуумную помощь, контролируемое давление, оптимизированные настройки ракеля или несколько проходов наполнения.
Используйте профиль контролируемого отверждения
Избегайте чрезмерно быстрого повышения температуры, которое может привести к задержке газа. Начните с эталонного профиля поставщика, затем проверьте фактическую температуру, время и атмосферу, используя производственный субстрат и наносимый объем.
Проверка перед массовым производством
Используйте осмотр поперечного сечения, рентгеновский снимок или другие подходящие методы для оценки пустот, полноты заполнения и качества границы раздела. Также проверьте сопротивление, адгезию и надежность при термическом цикле.
Руководство по устранению неполадок HDI через заполнение
| Наблюдаемая проблема | Возможная причина | Что оценивать |
|---|---|---|
| Пустота внизу переходного отверстия | Захваченный воздух или неполное проникновение пасты | Направление наполнения, вакуумная поддержка, давление и реология пасты |
| Множественные небольшие внутренние пустоты | Воздух, попавший во время смешивания или выделения летучих веществ | Работа с пастой, контроль влажности, содержание твердых веществ и скорость нагрева. |
| Трещины после затвердевания | Усадка, термическое несоответствие или чрезмерное напряжение при вулканизации. | КТР, содержание твердых веществ, профиль отверждения, размеры и совместимость с подложкой |
| Высокое сопротивление | Неполное заполнение, недостаточное отверждение или плохое формирование проводящей сети. | Заполненный объем, условия отверждения и метод измерения сопротивления |
| Плохая адгезия | Загрязнение или несовместимое состояние поверхности | Очистка, сушка, подготовка поверхности и совместимость материалов. |
На что следует обратить внимание при выборе пасты для заполнения переходных отверстий
Подходящий проводящий материал для заполнения сквозных отверстий следует выбирать с учетом измеримых технологических требований и требований к надежности, а не только по проводимости.
Оцените необходимое сопротивление вертикального соединения.
Важно, когда переходное отверстие также является частью пути теплопередачи.
Более высокое содержание твердых веществ может уменьшить потерю объема, связанную с удалением летучих веществ.
Должен поддерживать проникновение, выпуск воздуха и контролируемый объем нанесения.
Влияние на стабильность размеров во время отверждения и термоциклирования.
Подтвердите совместимость с фактическими материалами переходных стенок и подложек.
Убедитесь, что требуемая температура и атмосфера соответствуют процессу.
Проверьте качество наполнения, устойчивость, адгезию и характеристики термоцикла.

РЕШЕНИЕ ДЛЯ ПРИПАЯ МАТЕРИАЛА JUFENG
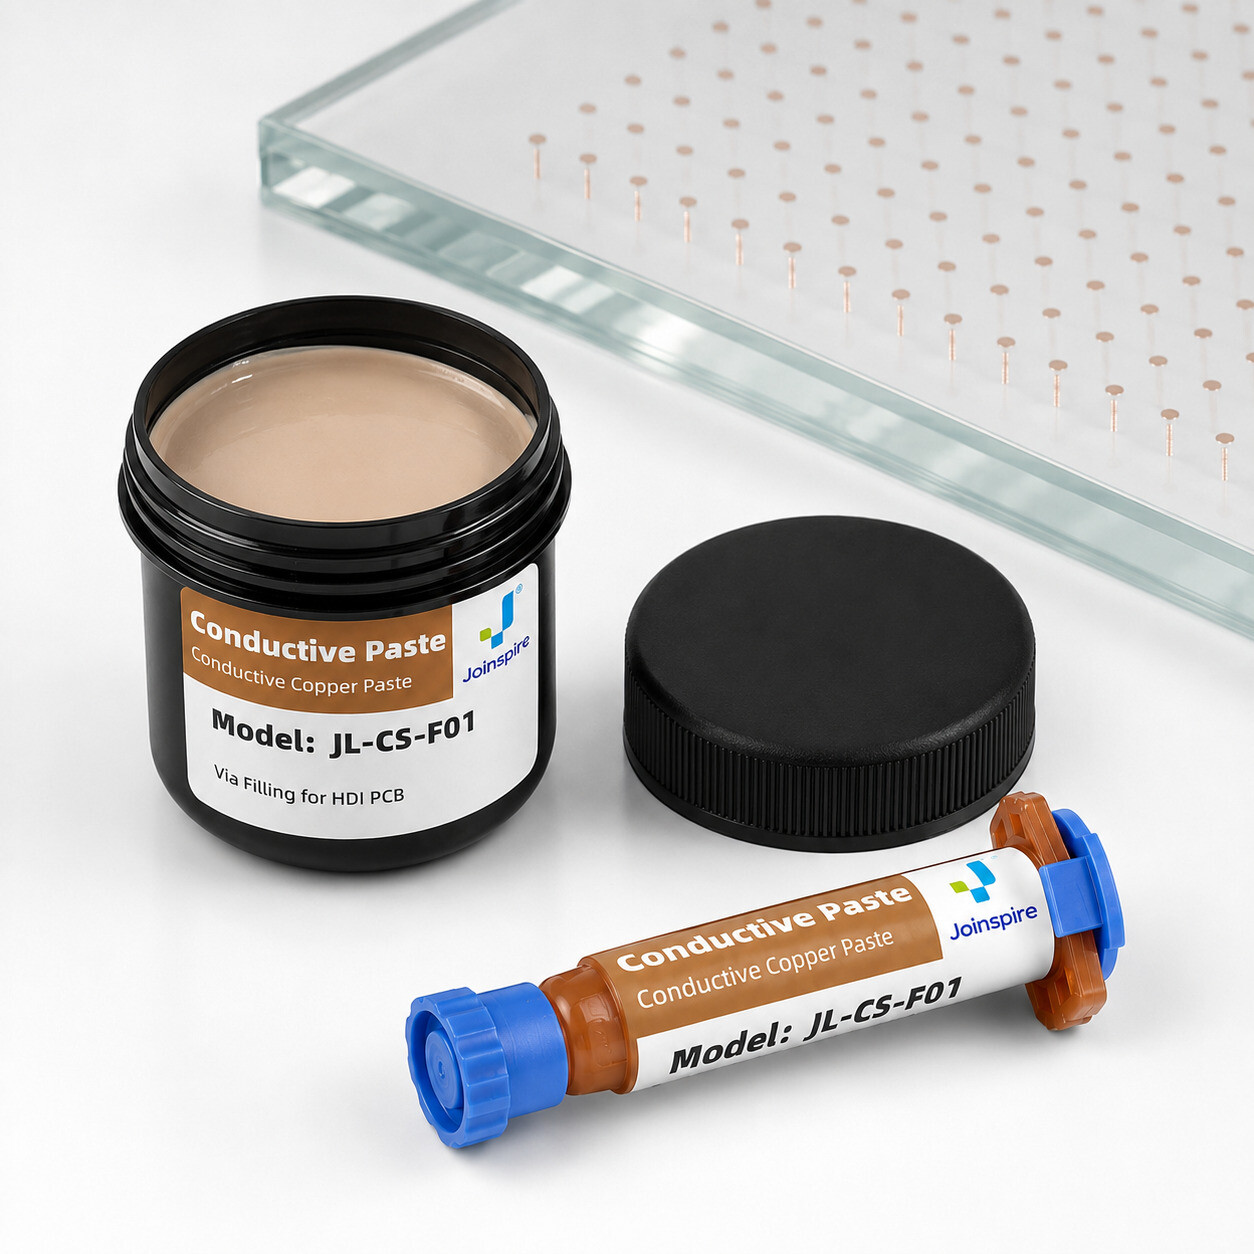
JL-CS-F01 Через заполнение проводящей медной пастой
JL-CS-F01 — это однокомпонентная проводящая медная паста, разработанная для наполнения печатных плат, проводящей изоляции HDI и термических переходов. Его формула со 100% содержанием твердых веществ разработана для снижения содержания летучих веществ и потери объема во время отверждения.
Выбор материала сам по себе не может устранить каждую пустоту. Геометрия, подготовка основания, оборудование для заполнения, условия отверждения и критерии контроля должны оцениваться вместе.
| Свойство | Справочное значение JL-CS-F01 | Почему это важно |
|---|---|---|
| Тип материала | Однокомпонентная медная смола | Упрощает подготовку и стабильность партии |
| Солидный контент | 100% по ТГА | Помогает уменьшить потерю объема, связанную с нестабильностью |
| Электрическое сопротивление | <8×10⁻⁵Ом·см | Поддерживает проводимость с низким сопротивлением посредством заполнения |
| Теплопроводность | 124 Вт/м·К | Поддерживает передачу тепла через заполненные переходные отверстия |
| Температура стеклования | 160–190°С | Относится к стабильности размеров |
| КТР ниже Tg | 40–50 частей на миллион/°C | Помогает справиться с несоответствием теплового расширения. |
| Справочник по отверждению | 180°C в течение 60 мин в атмосфере азота | Отправная точка для проверки процесса |
| Хранение и срок годности | от −10°C до 10°C / 3 месяца | Поддерживает контролируемую обработку материалов |
Перечисленные значения являются техническими ссылками. Окончательные условия должны быть подтверждены с использованием фактических размеров переходных отверстий, подложки, оборудования и требований к надежности.
Рекомендуемые приложения
HDI Microvia Наполнение
Для выбранных проводящих переходных и микроотверстий HDI после валидации процесса.
Термическое заполнение
Для вертикальных путей теплопередачи под силовыми компонентами и в зонах с высокой температурой.
Многослойные структуры печатных плат
Для выбранных глухих, заглубленных, штабелированных или расположенных в шахматном порядке конструкций после оценки геометрии.
Расширенная оценка упаковки
TGV и другие сквозные проекты требуют отдельных испытаний на адгезию и надежность.
Информация, которую необходимо подготовить перед тестированием образца
- Материалы подложки и сквозных стенок
- Через диаметр, глубину и соотношение сторон
- Слепая, заглубленная, сквозная или микроотверстая структура
- Печатное, дозировочное или вакуумно-наполнительное оборудование
- Доступная температура и атмосфера отверждения
- Целевое сопротивление и теплопроводность
- Требования к проверке и надежности
Часто задаваемые вопросы
Может ли проводящая медная паста полностью устранить пустоты, заполняющие сквозные отверстия?
Ни один материал не может гарантировать отсутствие пустот в каждой конструкции. Свойства пасты, такие как геометрия, оборудование для наполнения, захваченный воздух, состояние основы и контроль отверждения - все это влияет на результат.
Означает ли 100% содержание твердых веществ нулевую усадку?
Это указывает на очень низкое содержание летучих веществ и помогает уменьшить потери объема, связанные с удалением растворителя. Фактическое изменение размеров по-прежнему зависит от системы смолы, реакции отверждения, наносимого объема и условий процесса.
Подходит ли JL-CS-F01 для всех микроотверстий HDI?
Ни одна паста не подходит для каждого дизайна. Перед утверждением следует рассмотреть диаметр, глубину, соотношение сторон, компоновку, метод заполнения и целевой уровень надежности.
Каковы условия отверждения JL-CS-F01?
Стандартная температура составляет 180°C в течение 60 минут в атмосфере азота. Окончательный профиль должен быть подтвержден с использованием фактического основания, объема заполнения и производственного оборудования.
Можно ли оценить JL-CS-F01 для заполнения TGV?
Да, в качестве оценочного проекта. Перед использованием в производстве необходимо проверить тип стекла, состояние поверхности, соотношение сторон, метод заполнения, совместимость с отверждением и надежность термического цикла.
ЗАПРОСИТЬ ОБРАЗЕЦ TDS ИЛИ ТЕХНИЧЕСКУЮ ПОДДЕРЖКУ
Нужна помощь в сокращении пробелов в вашем ИЧР посредством процесса заполнения?
Отправьте нам свой субстрат с указанием диаметра, глубины, соотношения сторон, метода заполнения и условий отверждения. Команда Jufeng Solder может предоставить TDS JL-CS-F01, оценку образцов и поддержку в выборе материала.
Электронная почта:Marketing002@jufengxi.com| WhatsApp: +86 183 1258 2917
Гибкая проводящая медная паста для надежной гибкой электроники
Связанная статья