Как правильно выбрать заготовки для прецизионной пайки
Во многих электронных сборках проблема заключается не просто в припаивании соединения. Реальная проблема заключается в применениинужное количество припоя в правильном положении, последовательно. Слишком мало припоя может привести к неполному или механически слабому соединению, в то время как чрезмерное количество припоя может увеличить риск образования перемычек, перелива или изменения размеров.
Для применений, требующих определенного объема металла,паять преформыпредоставить практическую альтернативу или дополнение к паяльной пасте и припою. Поскольку каждая преформа изготавливается с заданной геометрией, это может помочь инженерам контролировать объем припоя перед оплавлением и улучшить повторяемость процесса.
Что такое преформа для пайки?
Преформа припоя представляет собой цельный кусок припоя, изготовленный заранее заданной формы, размера и толщины. Его помещают в место соединения и нагревают до тех пор, пока сплав не расплавится, не смачивает совместимые поверхности и не образует паяное соединение.
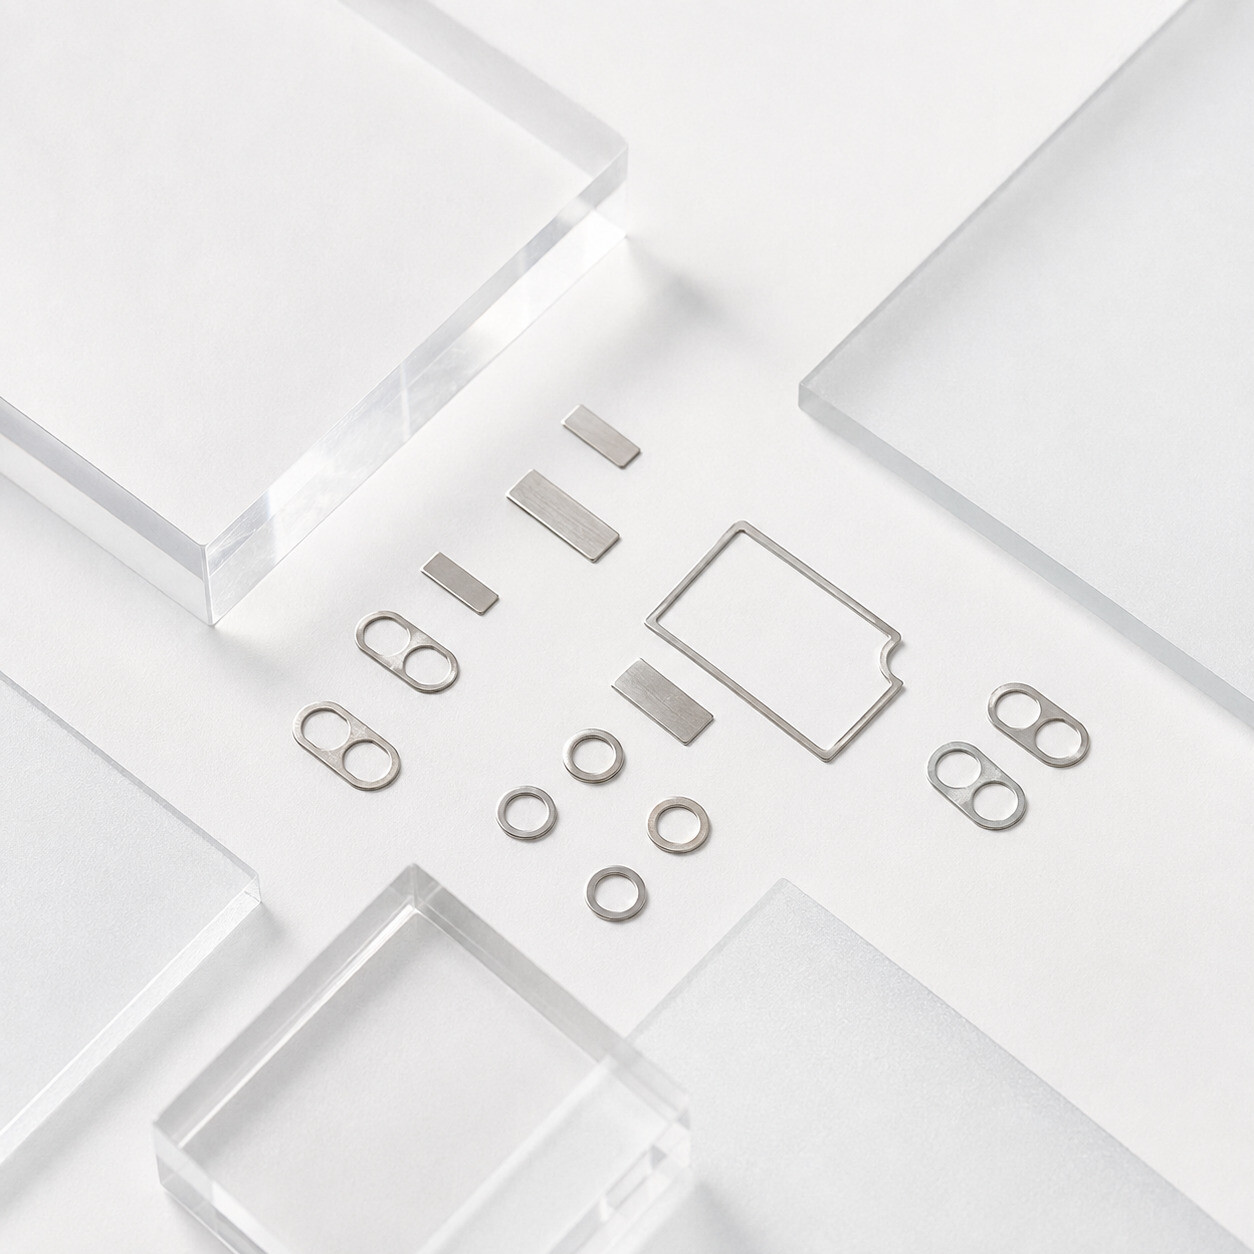
Преформы могут быть изготовлены в виде прямоугольников, квадратов, дисков, шайб, рамок или форм для конкретного применения. Они могут поставляться в виде чистого сплава или с контролируемым флюсовым покрытием, в зависимости от состояния поверхности, атмосферы и процесса пайки.
Почему производители используют заготовки для пайки
- Определенный и повторяемый объем припоя
- Последовательное размещение и геометрия суставов.
- Дополнительный припой для соединений, где одной пасты может быть недостаточно.
- Варианты обработки из чистых сплавов и с флюсовым покрытием
- Совместимость с размещением вручную или автоматическим подбором и размещением, в зависимости от упаковки.
- Нестандартная геометрия для необычных площадок, клемм и сборок
Преформы для пайки в сравнении с паяльной пастой и припойной проволокой
Паяльная паста остается стандартным выбором для SMT-печати в больших объемах, а припойная проволока широко используется для ручной пайки, роботизированной пайки и доработки. Преформа для припоя особенно полезна, когда для процесса требуется точное и воспроизводимое количество металла, которое трудно доставить только посредством печати, дозирования или подачи проволоки.
| Материальная форма | Основная сила | Типичное использование |
|---|---|---|
| Преформа для пайки | Определенный объем и геометрия твердого припоя | Прецизионные соединения, усиление пайки, клеммы и нестандартные сборки |
| Паяльная паста | Эффективная трафаретная печать для многих соединений SMT. | Сборка и раздача печатных плат для поверхностного монтажа |
| Припой провод | Гибкая поточечная доставка припоя | Ручная пайка, роботизированная пайка и ремонт. |
Эти материалы не всегда являются конкурирующим выбором. Например, на заготовку можно нанести паяльную пасту, чтобы увеличить общий объем припоя в выбранном соединении. Оптимальный вариант зависит от детали, конструкции соединения, имеющегося оборудования и требуемой производительности.

Шесть факторов, которые следует учитывать при выборе заготовок для припоя
1. Определите необходимый объем припоя.
Начните с площади соединения и целевой толщины линии склеивания. Для простой прямоугольной заготовки первоначальный объем твердого тела можно оценить по формуле длина × ширина × толщина. В окончательной спецификации также следует учитывать геометрию колодки, расстояние между компонентами, площадь смачивания, технологические потери и приемлемую форму галтели.
Это одно из основных преимуществ преформы: вместо того, чтобы полагаться только на переменный напечатанный или дозированный депозит, дизайнер начинает с определенного куска припоя.
2. Выбираем сплав для сборки.
Сплав определяет диапазон плавления и влияет на механические, термические и нормативные характеристики готового соединения. Общие варианты могут включать бессвинцовые сплавы Sn-Ag-Cu, такие как SAC305, сплавы олово-свинец, где это разрешено законом, низкотемпературные системы Sn-Bi и другие составы для конкретного применения.
Выбор должен основываться на подложке и отделке, пиковой температуре процесса, температуре эксплуатации, требованиях к термоциклированию, требованиях соответствия и совместимости с любой паяльной пастой, уже используемой в сборке. Не выбирайте сплав только по температуре плавления.
3. Сопоставьте геометрию с суставом.
Прямоугольные преформы в виде микросхем удобны для многих электронных сборок и могут быть представлены на автоматизированном оборудовании для размещения. Диски и квадраты подходят для плоских мест склеивания, шайбы подходят для штырей или клемм, а рамки могут повторять периметр крышек или упаковок. Пользовательский профиль может быть лучшим выбором, когда доступное пространство или площадь смачивания нерегулярны.
Преформу должно быть легко найти, и она не должна мешать окружающим компонентам перед оплавлением. Поэтому форма, плоскостность и состояние кромок могут быть столь же важны, как и номинальный объем.
4. Решите, необходимо ли покрытие флюсом.
Преформа из чистого сплава может быть подходящей, когда флюс уже поставляется с паяльной пастой, когда используется отдельный этап флюсования или когда процесс протекает в подходящей контролируемой атмосфере. Заготовка припоя, покрытая флюсом, наносит флюс непосредственно на деталь припоя и может упростить применение в процессах, требующих локализованного флюса.
Правильный выбор зависит от окисления поверхности, металлизации, метода нагрева, атмосферы, требований к остаткам и процесса очистки. Химический состав флюса и уровень покрытия следует оценивать на примере фактической сборки, а не выбирать в качестве изолированной спецификации.
5. Определите реалистичные допуски на размеры.
Более жесткие допуски могут улучшить контроль там, где объем припоя и толщина линии соединения имеют решающее значение, но они также могут повлиять на сложность и стоимость производства. Определите, какой размер напрямую контролирует производительность соединения, а затем укажите допуск, который действительно требуется для приложения.
6. Выберите упаковку для способа размещения.
Упаковка влияет на обращение, защиту и эффективность производства. Упаковка в бутылку подходит для ручного использования или для совместимых методов кормления. Вафельные лотки позволяют организовать отдельные преформы для ручной или автоматической загрузки. Ленточная упаковка обычно выбирается для непрерывной подачи и автоматизированных операций по сбору и размещению.
При запросе ценового предложения опишите, как будет выбираться, ориентироваться и размещаться преформа. Это помогает поставщику оценить и деталь, и упаковку как одно производственное решение.
Типичные применения нестандартных заготовок для припоя
Добавление контролируемого объема припоя к выбранным соединениям SMT или сквозным соединениям.
Склеивание компонентов, где толщина шва и тепловые характеристики требуют контроля процесса.
Обеспечение повторяемости припоя вокруг контактов, контактов и областей соединений.
Поддержка компактных сборок с контролируемым размещением припоя.
Создание определенных слоев припоя в сборках, чувствительных к геометрии.
Соединение деталей с помощью дисков, шайб, рамок или специальных профилей.
Стандартные заготовки для пайки чип-типа Jufeng
Компания Jufeng Solder поставляет стандартные заготовки для припоя в виде микросхем для прецизионной электронной сборки, контролируемого объема припоя и автоматического размещения. Текущие варианты продукта включают следующие модели:
Для нестандартных проектов Jufeng также поддерживает OEM-индивидуализацию сплава, размера, формы, флюсового покрытия и упаковки. Доступные варианты упаковки включают бутылку, вафлю, ленту и катушку в зависимости от выбранной геометрии и требований заказа.
Информация для отправки ценового предложения по индивидуальной заготовке для пайки
Предоставление полной информации о проекте помогает сократить процесс оценки. По возможности включите:
- Предпочтительный припой или требуемый диапазон плавления
- Чертеж с указанием длины, ширины, толщины и допусков.
- Требуемая форма, включая внутренние и внешние размеры шайб или рамок.
- Требование к чистому сплаву или флюсовому покрытию
- Материалы основания и отделка поверхности
- Способ нагрева и атмосфера
- Ручной или автоматический метод размещения
- Предпочтительная упаковка, количество образцов и предполагаемый объем производства
Часто задаваемые вопросы
Можно ли использовать заготовки для пайки с паяльной пастой?
Да. В некоторых сборках на совместимую заготовку можно нанести паяльную пасту для добавления контролируемого количества металла там, где только напечатанный слой не обеспечивает необходимый объем припоя. Совместимость сплавов, флюсов и оплавления должна быть подтверждена посредством технологических испытаний.
Доступны ли преформы для бессвинцовой пайки?
Да. Бессвинцовые сплавы, такие как композиции на основе SAC, можно производить в виде заготовок для припоя. Конечный сплав следует выбирать в соответствии с температурой процесса, материалами соединения, целевым показателем надежности и применимыми нормами.
Что лучше выбрать — преформы из чистого сплава или с флюсовым покрытием?
Выбирайте в соответствии с полным процессом пайки. Преформы из чистого сплава могут работать с паяльной пастой, отдельно нанесенным флюсом или в контролируемой атмосфере. Преформы с флюсовым покрытием могут подавать флюс непосредственно на стык. Также необходимо учитывать требования к качеству поверхности, окислению, остаткам и очистке.
Может ли Jufeng изготовить нестандартные формы и размеры?
Jufeng поддерживает проекты OEM-заготовок для пайки, включающие нестандартные сплавы, размеры, формы, флюсовое покрытие и упаковку. Технико-экономическое обоснование и допуски оцениваются в соответствии с чертежом, свойствами сплава, геометрией и требованиями заказа.
Обсудите свой проект преформы для пайки с Jufeng
Отправьте нам свой чертеж, требования к сплаву, размеры, допуски, предпочтения флюса, метод упаковки и расчетное количество. Команда Jufeng Solder может оценить стандартное или индивидуальное решение для заготовки припоя для вашей сборки.
Посмотреть преформы для пайки JufengМедь через заполняющую пасту для TGV и HDI: JL-CS-F01
Почему паяльная паста SAC305 так широко используется?
Связанная статья